Trabajar la madera a mano: especies, herramienta afilada y uniones que aguantan
Flustube reúne material escrito sobre carpintería de taller pequeño: qué hace cada especie de madera cuando cambia la humedad, cómo se prepara y se afila la herramienta manual, cómo se trazan y se ajustan las uniones clásicas y qué ocurre cuando llega el momento de encolar y acabar una pieza.
Roble, haya, fresno y abeto: cuatro maderas con carácter distinto
La primera decisión de cualquier proyecto no es el diseño, sino la especie. Dos tablas del mismo grosor pueden comportarse de forma opuesta bajo el mismo formón, y conviene saber qué se tiene entre manos antes de marcar la primera línea. En los almacenes españoles estas cuatro especies cubren la mayoría del trabajo de taller, y cada una impone su ritmo.
Roble
Duro, pesado y de poro abierto, con radios leñosos muy visibles cuando se corta al cuarto: esos brillos plateados son la razón de que el roble radial se reserve para las caras vistas. Aguanta bien las uniones mecánicas y resiste el desgaste, pero exige filos impecables, porque el poro se desgarra con facilidad si la cuchilla no está recién afilada. Sus taninos reaccionan con el hierro y dejan manchas azuladas allí donde un sargento sin proteger toca madera húmeda; basta interponer un retal fino o usar zapatas de nogal o de contrachapado.
Haya
Homogénea, de grano cerrado y casi sin dibujo, es la madera de los bancos, los mangos y los mazos por una razón sencilla: se mecaniza de forma previsible y no tiene sorpresas de veta. A cambio es una de las especies más inquietas frente a la humedad; una tabla de haya bien seca puede curvarse en pocos días en una habitación con calefacción. Conviene trabajarla rápido, mantenerla apilada en plano y no dejarla a medio proceso durante semanas.
Fresno
Elástico y sorprendentemente tenaz para su peso, con un anillado marcado que recuerda al roble pero más claro y sin sus taninos. Es la elección habitual cuando una pieza debe flexionar sin romperse: largueros finos, respaldos curvados, mangos de herramienta. Se cepilla bien, se dobla al vapor con resultados fiables y acepta el tinte de forma desigual, así que suele lucir más con un acabado transparente que con un color forzado.
Abeto y pícea
La madera blanda de referencia: ligera, barata, fácil de cortar y perfecta para aprender un corte antes de gastarlo en roble. Su punto débil son los nudos y la diferencia de dureza entre la madera temprana y la tardía, que hace que la herramienta salte y que el lijado excave surcos si se aprieta de más. Para ensayos, plantillas, cajones interiores y piezas de trabajo es insustituible.
Una advertencia que evita muchos disgustos: la dureza no es sinónimo de estabilidad. El haya es dura y se mueve mucho; la pícea es blanda y, bien seca, se queda razonablemente quieta. Elegir bien consiste en cruzar dureza, movimiento, dibujo y precio con la función real de cada pieza.
Por qué la madera se mueve y qué significa secarla bien
La madera es higroscópica: absorbe y cede humedad hasta equilibrarse con el aire que la rodea. Ese intercambio no la hace crecer por igual en todas direcciones. A lo largo de la fibra el movimiento es casi nulo; en dirección radial es moderado; en dirección tangencial puede duplicar al radial. De esa diferencia nacen las copas, los alabeos y las grietas que aparecen en el canto de un tablero aparentemente perfecto.
Secar no es solo quitar agua, es quitarla despacio y de forma uniforme. Primero se va el agua libre de los vasos, sin cambio dimensional; por debajo del punto de saturación de la fibra, alrededor del 28 % de humedad, la madera empieza a contraerse de verdad. Un secado al aire bien apilado, con rastreles cada 40 o 50 centímetros y peso encima, prepara el material; el secado en cámara termina el trabajo y permite alcanzar valores bajos de forma controlada.
En España el rango práctico cambia bastante según dónde se vaya a usar la pieza. En la cornisa cantábrica y en zonas costeras húmedas, la madera de un mueble tiende a estabilizarse en torno al 12 %; en el interior peninsular, con inviernos de calefacción seca y veranos duros, puede bajar del 9 %. Una mesa construida con madera al 14 % y llevada a un piso de Madrid en enero encogerá, y las juntas lo contarán.
Rutina razonable antes de cortar
- Comprar la madera con margen y dejarla aclimatada en el taller al menos dos o tres semanas.
- Apilarla con rastreles, nunca plana contra el suelo ni apoyada en vertical contra una pared.
- Medir la humedad con un higrómetro de agujas en el canto y en el centro de la tabla, no solo en la cara.
- Aserrar los sobrantes gruesos y esperar unos días: la madera liberada de tensiones vuelve a moverse.
- Diseñar contando con el movimiento, no contra él: tapas flotantes, ranuras alargadas, tableros que respiran.
Del cepillo al formón: qué hace cada herramienta manual
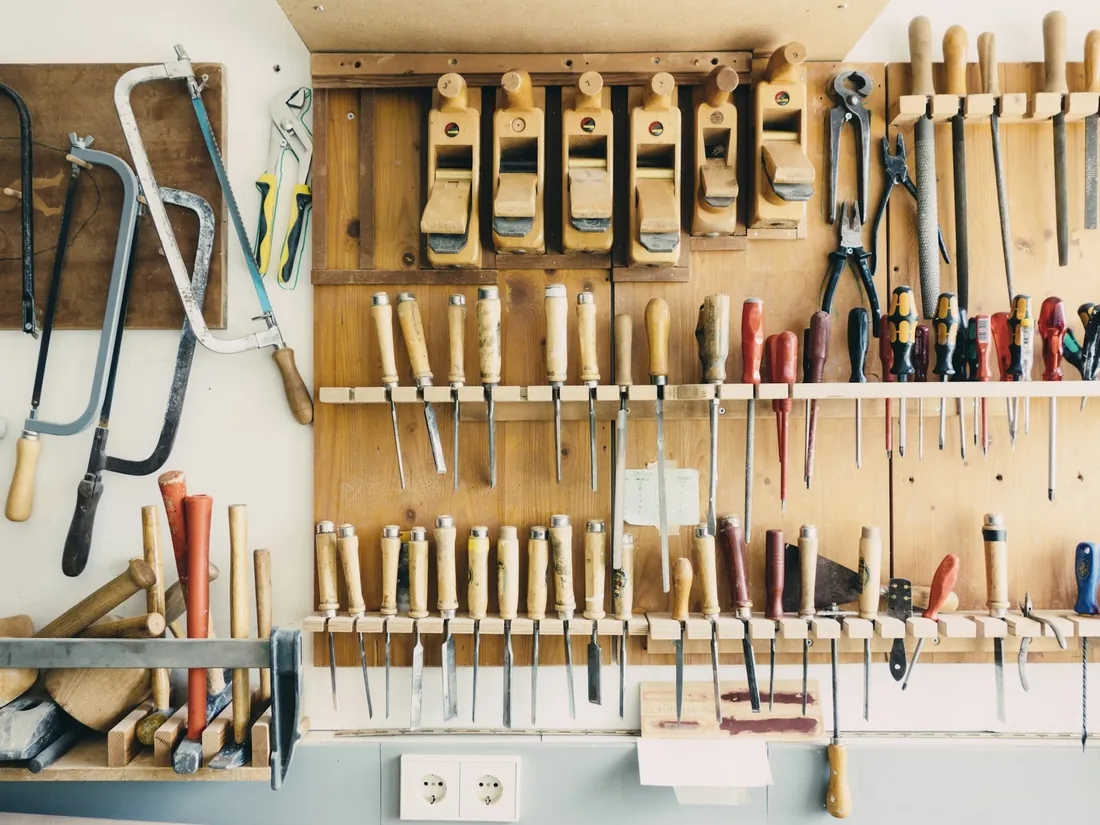
Un taller manual no necesita muchas herramientas, necesita las suficientes y en condiciones. La lista corta que sigue cubre casi todo el trabajo de mueble pequeño, y cada pieza tiene una función que las demás hacen peor.
- Garlopa
- El cepillo largo. Su suela recorre los puntos altos y deja una cara plana de referencia; cuanto más larga la suela, más recta sale la tabla. Es la herramienta que decide la calidad de todo lo que viene después.
- Cepillo de banco medio
- Trabajo general: rebajar grosor, escuadrar cantos, quitar marcas de sierra. Con la cuchilla ligeramente curvada retira material rápido; con el filo casi recto deja superficie limpia.
- Cepillo de alisar
- Corto, de boca fina y viruta casi transparente. Sustituye al lijado en maderas de veta noble y deja un brillo que ninguna lija consigue, siempre que el filo esté recién asentado.
- Formones
- Un juego de cuatro o cinco anchos, de 6 a 25 milímetros, resuelve caja, espiga y limpieza de fondos. Los de bisel lateral entran en los rincones de una cola de milano; los de canto recto aguantan mejor el golpe de mazo.
- Gubias
- Filo curvo para vaciar y modelar. La curvatura, medida en barridos, determina si se desbasta con rapidez o se afina un fondo cóncavo.
- Serrucho de costilla
- Hoja rígida y dientes finos para los cortes que definen una unión. Los de corte al hilo y los de corte transversal se diferencian en el ángulo de los dientes, y usar uno por otro se nota de inmediato.
- Gramil y cuchilla de marcar
- No cortan madera, definen dónde termina. Una línea incisa guía el filo del formón y evita el desgarro que deja el lápiz mal interpretado.
A esto se añaden una escuadra fiable, una falsa escuadra, un mazo de madera, un juego de sargentos y una piedra de afilar. El resto llega con el tiempo, y conviene que llegue por necesidad y no por antojo.
Comprar herramienta de segunda mano
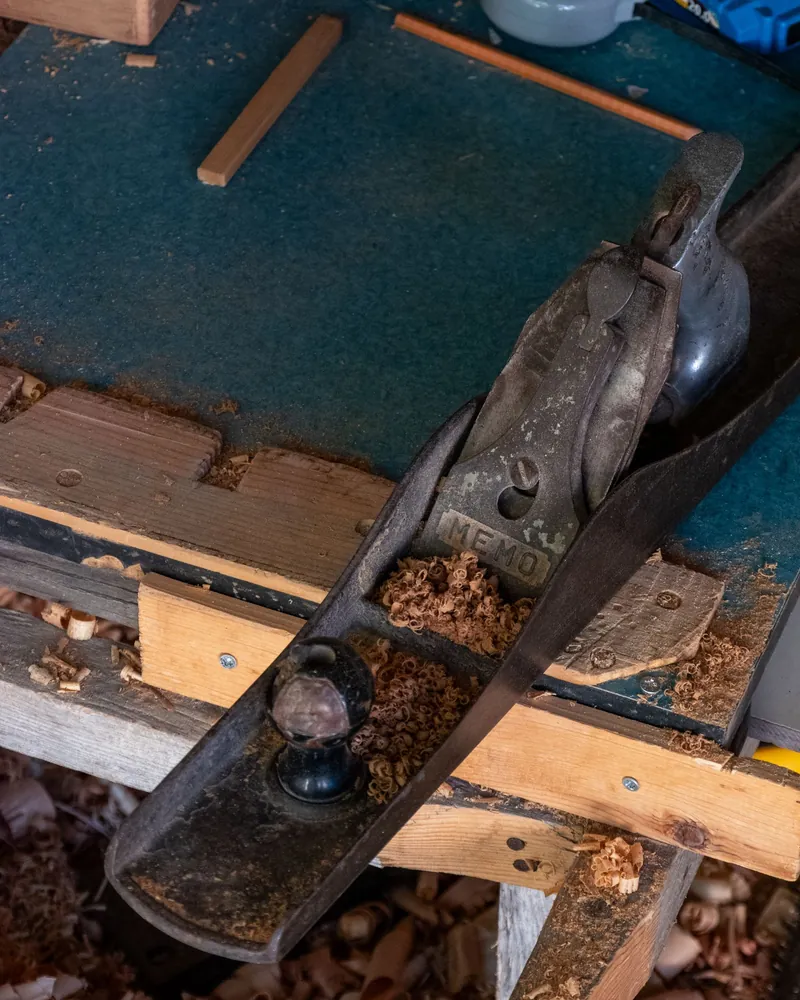
Muchos cepillos antiguos siguen siendo mejores que los nuevos económicos. Al examinarlos importa el cuerpo sin grietas, la suela razonablemente plana, la rosca del ajuste sin holgura excesiva y una cuchilla con vida suficiente por encima de la ranura. El óxido superficial se quita; una suela alabeada o un fundido roto, no.
Mantenimiento del filo
Afilar es la mitad del oficio
Una herramienta desafilada no solo trabaja peor: obliga a empujar, y empujar es lo que arruina una línea trazada y lo que provoca la mayoría de los accidentes en el banco. Afilar bien es una rutina corta y repetida, no una operación excepcional que se aplaza durante meses.
El filo de un formón o de una cuchilla de cepillo se forma con dos superficies: el dorso, que debe estar plano y pulido en el primer centímetro, y el bisel. El dorso se prepara una sola vez en la vida de la herramienta y luego solo se mantiene; el bisel se rehace cada vez. Un bisel primario en torno a 25 grados y un microbisel de 30 sobre él dan un compromiso razonable entre penetración y resistencia para la mayoría de los trabajos.
Sirven tanto las piedras de agua como las diamantadas o las de aceite; lo que no sirve es saltar de un grano grueso directamente al asentado. Cada grano debe borrar por completo las marcas del anterior, y eso se comprueba mirando el filo a contraluz, no cronometrando.
Secuencia habitual
- Aplanar el dorso en grano medio hasta que el primer centímetro quede uniforme.
- Rehacer el bisel en grano grueso solo si hay mellas o el filo está redondeado.
- Pasar a grano medio y después fino, manteniendo el ángulo con guía o con la mano firme.
- Comprobar la rebaba a lo largo de todo el filo antes de cambiar de piedra.
- Asentar en cuero con pasta abrasiva y retirar la rebaba con dos o tres pasadas por cada cara.
- Secar, dar una gota de aceite al metal y volver al trabajo.
Con esta rutina, un retoque entre piezas cuesta dos minutos. Dejar que el filo se pierda del todo cuesta media hora y un formón más corto.
Uniones básicas: espiga, cola de milano y clavija
Una unión bien hecha reparte el esfuerzo y da superficie a la cola. Tres familias resuelven casi todo el mueble tradicional, y elegir entre ellas depende de la dirección de la carga y de si la unión quedará a la vista.
Caja y espiga
La unión estructural por excelencia en marcos, sillas y bastidores: un saliente en el travesaño encaja en un hueco del montante. La regla clásica aproxima el grosor de la espiga a un tercio del grosor de la pieza, y su longitud a unas cuatro o cinco veces ese grosor. El ajuste debe entrar con presión de mano y un golpe suave de mazo; si hace falta el martillo, la unión está demasiado apretada y expulsará la cola hacia fuera al montar.
Cola de milano
Unión de esquina que resiste la tracción por su propia geometría, no por el adhesivo. Se usa en cajones y cajas, y es la que más delata la mano que la ha hecho. Los ángulos habituales rondan 1:6 en madera blanda y 1:8 en madera dura. Lo que decide el resultado no es la proporción sino el orden: se sierran primero las colas, se trasladan sobre la otra pieza con cuchilla de marcar y se recortan los rebajes ajustando a esa línea.
Clavija o espiga postiza
Dos taladros enfrentados y un taco de madera dura que los une. Es rápida, discreta y suficiente para muchos montajes, siempre que el taladro sea perpendicular y las clavijas tengan ranuras longitudinales para que escape el aire y el exceso de cola. Su punto débil es la repetibilidad: sin plantilla, un error de un milímetro en el trazado descuadra todo el conjunto.
Conviene probar cada unión nueva en un retal de la misma especie antes de tocar la pieza definitiva. Diez minutos de ensayo evitan que un frente de cajón termine en la estufa.
Trazado y medida: lo que se decide antes del primer corte
La mayoría de los fallos de ajuste no son fallos de corte, son fallos de trazado. Trabajar con una sola regla durante todo el proyecto, marcar siempre desde la misma cara y el mismo canto de referencia y anotar esas referencias con el símbolo habitual del oficio elimina la mitad de los problemas sin comprar nada.
Siempre que sea posible conviene evitar el número. Transferir directamente la medida de una pieza a otra —marcando con el propio travesaño, no con el metro— es más exacto que leer un milímetro dudoso dos veces. El metro sirve para dimensionar; el trazado directo, para ajustar.
- Elegir cara y canto de referencia en cada pieza y marcarlos antes de empezar.
- Comprobar la escuadra apoyándola en el canto y trazando dos líneas invertidas: si no coinciden, la escuadra miente.
- Marcar con cuchilla las líneas que recibirán un filo y con lápiz duro las que solo sirven de guía.
- Trazar la línea de gramil con la herramienta inclinada, arrastrando y no empujando.
- Identificar cada pieza con una marca triangular sobre el conjunto montado en seco para no confundir orientaciones.
Encolado y trabajo con sargentos
El encolado es el único paso irreversible del proceso y, sin embargo, suele ser el que menos se ensaya. Un montaje en seco completo, con los sargentos ya abiertos a la medida y las zapatas preparadas, convierte una operación tensa en una secuencia tranquila.
La cola blanca de acetato de polivinilo cubre el uso doméstico; las de poliuretano y las de urea-formaldehído tienen aplicaciones concretas y tiempos distintos. Lo determinante es el tiempo abierto: en un taller a 28 grados en verano, una cola de cinco minutos de tiempo abierto deja de perdonar los titubeos. Trabajar en las horas frescas o reducir el tamaño del montaje por etapas resuelve el problema mejor que la prisa.
La presión debe ser suficiente para cerrar la junta, no máxima. Un sargento demasiado apretado expulsa la cola y deja la unión hambrienta; también arquea las piezas y produce tableros con panza. Repartir muchos sargentos con poca fuerza, alternando arriba y abajo del tablero, da un resultado más plano que unos pocos muy apretados.
Antes de abrir el bote
- Montar en seco el conjunto completo y comprobar diagonales y apoyos.
- Contar los sargentos necesarios y preajustarlos; tener a mano las zapatas de madera.
- Preparar un trapo húmedo y agua para retirar el exceso antes de que endurezca.
- Proteger la zona de contacto en roble para evitar manchas por reacción con el hierro.
- Dejar curar el tiempo completo indicado, aunque la unión parezca firme mucho antes.
Restos de cola y acabado
La cola seca sobre la madera rechaza el aceite y el tinte, y el defecto solo aparece cuando ya es tarde. Retirar el exceso cuando está gomoso, ni líquido ni duro, y repasar después la zona con un formón plano o con el cepillo de alisar, evita las manchas claras alrededor de cada unión.
Lijado y acabado: aceite, cera y barniz
El acabado no arregla una superficie mal preparada, la fotografía. Antes de aplicar nada conviene mirar la pieza a contraluz rasante y con la mano: los arañazos de un grano grueso mal borrado se vuelven evidentes en cuanto la madera se humedece.
Un lijado razonable sube de grano sin saltos, normalmente de 120 a 180 y de ahí a 220, siempre en el sentido de la fibra y limpiando el polvo entre pasos. Pasar de 240 tiene poco sentido en la mayoría de las maderas y, con aceites, incluso perjudica: el poro cerrado absorbe de forma desigual. Levantar la fibra con un paño húmedo y lijar suavemente al secar deja la superficie estable para el primer acabado.
Aceite
Penetra, no forma película y deja un tacto natural. Se aplica en capas finas, se deja actuar unos minutos y se retira todo el sobrante con un paño limpio; el exceso que se queda encima nunca cura del todo y permanece pegajoso. Es el acabado más fácil de reparar: se lija la zona dañada y se vuelve a aceitar sin bordes visibles.
Cera
Da brillo suave y tacto agradable, pero protege poco frente al agua y el desgaste. Funciona bien sobre un aceite ya curado, como capa final de una mesa auxiliar o de un frente de cajón, y mal como única defensa de una encimera.
Barniz
Forma película y resiste líquidos y roces mucho mejor, a cambio de un aspecto más cerrado y de reparaciones más visibles. Las versiones al agua amarillean menos; las de base disolvente aportan más calidez al tono. En ambos casos, capas finas, lijado ligero entre manos con grano fino y ventilación adecuada.
Un último aviso práctico: los trapos empapados en aceite de linaza o en algunos aceites duros generan calor al oxidarse y pueden inflamarse por sí solos. Se extienden al aire para que sequen o se sumergen en agua antes de tirarlos; nunca se amontonan en un cubo.
El banco, el orden y la seguridad en un taller pequeño
El banco es la herramienta más grande del taller y la que más condiciona el trabajo manual. Debe estar quieto: un banco que se desplaza al cepillar obliga a corregir con el cuerpo y arruina la plana. Peso, apoyo firme contra la pared o en el suelo, y una superficie razonablemente plana importan más que la marca o el número de accesorios.
La altura se ajusta a la persona y al tipo de trabajo. Para cepillar interesa un banco bajo, que permita cargar el peso del torso sobre la herramienta; para trabajar con formón y hacer uniones se agradece más altura y menos flexión de espalda. Una referencia frecuente sitúa la tapa a la altura de la muñeca con el brazo caído, y a partir de ahí cada uno corrige.
La sujeción es el otro pilar: tornillo frontal, tope de banco, una pareja de perros y un tope de sierra resuelven casi todo. Una pieza bien sujeta se trabaja con menos fuerza, y menos fuerza significa menos accidentes.
Hábitos que evitan sustos
- Cortar y cincelar siempre con las dos manos detrás del filo y la pieza inmovilizada.
- Guardar formones y gubias con el filo protegido, nunca sueltos sobre el banco.
- Mantener el suelo libre de virutas y recortes: la mayoría de las caídas en taller empiezan ahí.
- Usar protección auditiva y mascarilla adecuada cuando entra maquinaria, especialmente al lijar maderas duras.
- Ventilar al aplicar acabados y leer la ficha del producto antes de abrirlo.
- Parar cuando aparece el cansancio: la prisa al final de la jornada es responsable de buena parte de los cortes.
Qué se publica en Flustube
El material del sitio se organiza en líneas temáticas estables. Todas giran alrededor del mismo objeto: la madera maciza trabajada con herramienta manual en un taller de tamaño doméstico.
- Especies y propiedadesDescripciones de roble, haya, fresno y abeto: dureza, dibujo, comportamiento frente a la humedad y usos para los que cada una resulta adecuada.
- Secado y estabilidadCómo se mide la humedad, cómo se apila y aclimata la madera y cómo se diseña contando con el movimiento natural del material.
- Herramienta manualCepillos, formones, gubias, serruchos e instrumentos de trazado: qué hace cada uno, cómo se ajusta y cómo se mantiene.
- AfiladoÁngulos, tipos de piedra, preparación del dorso y rutinas cortas de mantenimiento del filo entre piezas.
- UnionesCaja y espiga, cola de milano y clavija: proporciones habituales, orden de trazado y ajuste final.
- Encolado y prensadoTiempos abiertos, presión razonable, secuencias de montaje y errores frecuentes que aparecen después, durante el acabado.
- Lijado y acabadosPreparación de la superficie y comportamiento del aceite, la cera y el barniz sobre distintas maderas.
- Banco y tallerAltura, sujeción, orden del espacio de trabajo y hábitos de seguridad en talleres pequeños.
Los textos se escriben y se revisan para este sitio. Cuando una recomendación depende del clima, del producto concreto o de la especie, se indica en el propio texto en lugar de darla por universal.
Contacto
Flustube es un proyecto informativo. Para comentarios sobre los textos, correcciones o preguntas sobre el contenido publicado, el correo electrónico es la única vía de contacto: